Une tour de refroidissement peut respecter son débit et sa température de conception et, malgré tout, consommer plus d’énergie que nécessaire, recycler son propre air chaud ou compliquer chaque arrêt de maintenance. Bien souvent, l’origine se trouve dans une décision prise au début du projet : l’emplacement du ventilateur.
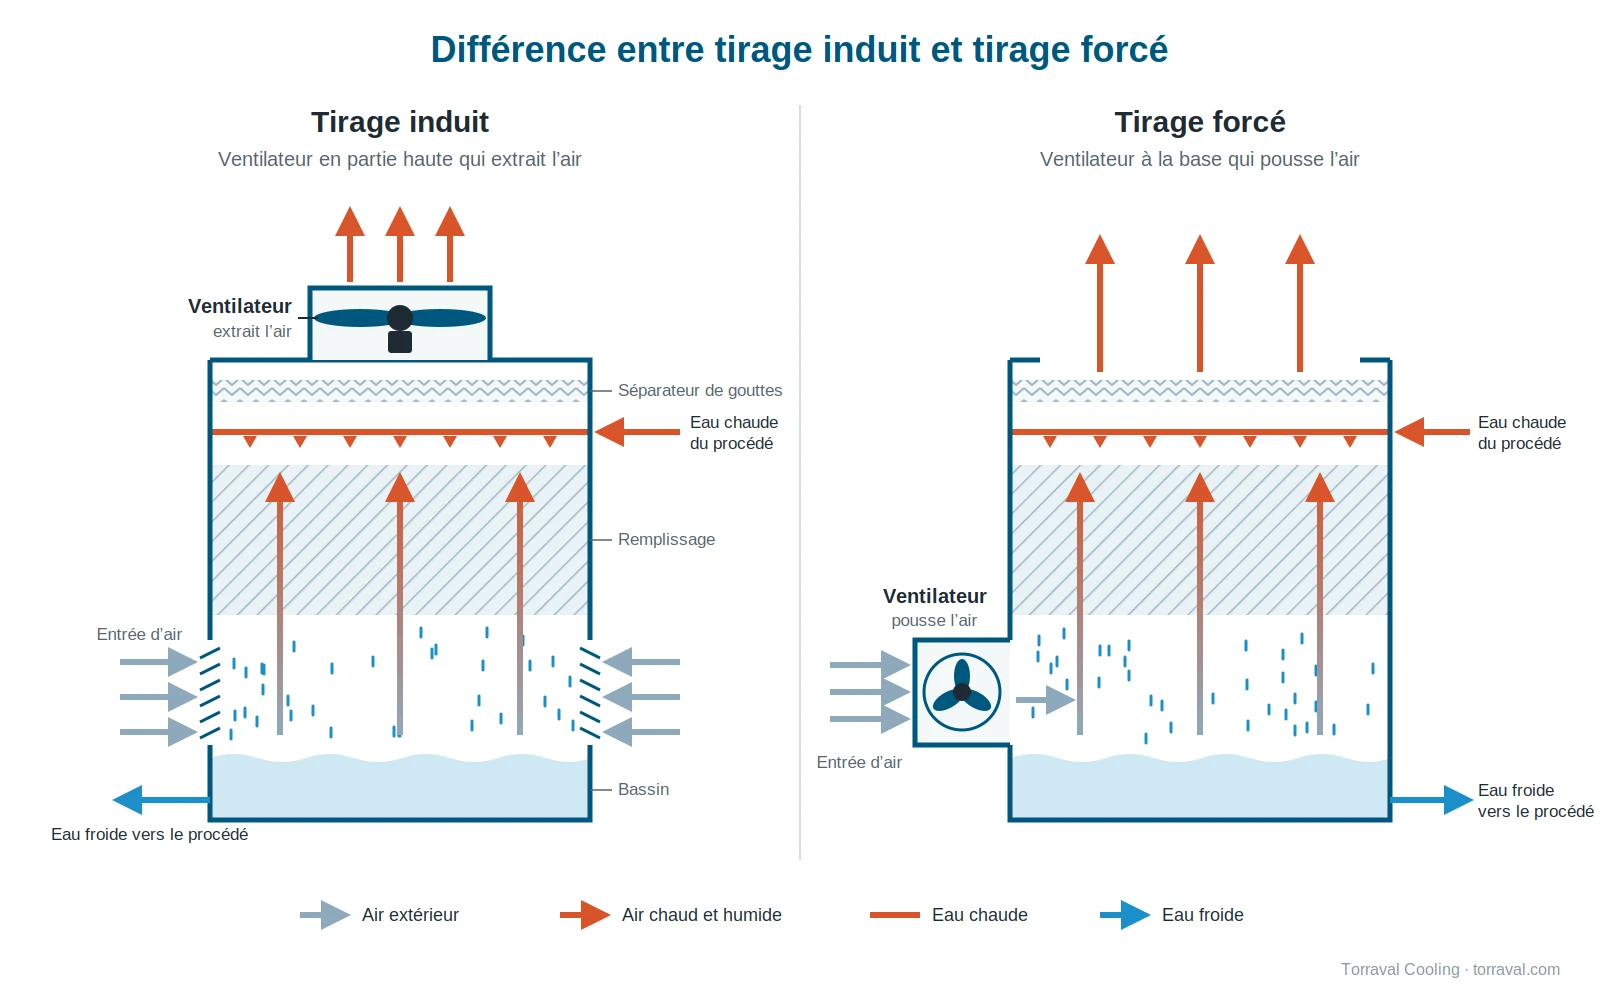
Dans une tour de refroidissement à tirage induit, le ventilateur est situé en partie haute et extrait l’air à travers le remplissage. Dans une tour à tirage forcé, il se trouve à la base et pousse l’air vers l’intérieur. Cette différence détermine la consommation énergétique, la recirculation, le bruit et l’accès aux équipements mécaniques tout au long de la vie de la tour.
Chez Torraval, nous fabriquons les deux configurations depuis plus de 55 ans et nous savons qu’aucune n’est meilleure dans l’absolu. Cet article explique leurs différences et comment choisir celle qui convient à chaque procédé. Retrouvez l’ensemble de notre gamme de tours de refroidissement.
Qu’est-ce qu’une tour de refroidissement à tirage induit
Une tour de refroidissement à tirage induit est une tour à tirage mécanique dont le ventilateur, généralement axial, est installé au refoulement, en partie haute. En tournant, il crée une zone de dépression à l’intérieur de la tour qui aspire l’air extérieur. L’air entre par les ouïes latérales ou inférieures, traverse le remplissage où l’eau se refroidit, puis est rejeté verticalement par le haut.
Dans cette configuration, les éléments spécifiques se concentrent en partie haute de la tour. C’est là que se trouvent le ventilateur et son entraînement, qui peut comprendre un moteur électrique, un réducteur et un arbre de transmission. Juste en amont du ventilateur se trouve le séparateur de gouttes, qui retient l’eau entraînée par le flux d’air. Les autres éléments sont décrits dans notre guide des composants et matériaux des tours de refroidissement.
Tirage induit à contre-courant et à courants croisés
Une tour à tirage induit peut fonctionner selon deux configurations de flux :
- À contre-courant : l’air monte en sens inverse de l’eau, qui tombe depuis un système de distribution par pulvérisation.
- À courants croisés : l’air traverse le remplissage horizontalement tandis que l’eau descend verticalement, généralement distribuée par gravité depuis des bacs supérieurs.
Qu’est-ce qu’une tour de refroidissement à tirage forcé
Une tour de refroidissement à tirage forcé est une tour à tirage mécanique dont le ventilateur, axial ou centrifuge, est installé à la base, au niveau de l’entrée d’air. Il pousse l’air dans la tour, lui fait traverser le remplissage de bas en haut et le rejette par le sommet. Comme il travaille avec l’air sec d’entrée, le ventilateur et son entraînement restent hors du flux d’air chaud et humide.
Les tours à tirage forcé sont généralement construites à contre-courant. Équipées de ventilateurs centrifuges, elles supportent une pression statique externe, ce qui permet de les installer en intérieur ou avec des gaines d’aspiration et de refoulement. Torraval conçoit des tours à tirage forcé depuis 1967 pour des secteurs comme la sidérurgie, l’industrie papetière ou l’agroalimentaire, comme nous l’expliquons dans tours de refroidissement à tirage forcé.
Différence entre tirage induit et tirage forcé
La différence entre le tirage induit et le tirage forcé tient à la position du ventilateur. En tirage induit, le ventilateur est en partie haute et extrait l’air chaud et humide. En tirage forcé, il est à la base et pousse l’air sec vers le remplissage. Cette position détermine la consommation du ventilateur, le risque de recirculation, le bruit et l’accès aux équipements mécaniques.
| Critère | Tirage induit | Tirage forcé |
|---|---|---|
| Position du ventilateur | Partie haute, au refoulement | Partie basse, à l’entrée d’air |
| Air traité par le ventilateur | Air chaud et saturé | Air sec d’entrée |
| Ventilateurs habituels | Axiaux | Axiaux ou centrifuges |
| Configuration du flux | Contre-courant ou courants croisés | Généralement contre-courant |
| Risque de recirculation | Plus faible | Plus élevé, en raison de la vitesse de refoulement plus faible |
| Consommation du ventilateur | Généralement plus faible | Généralement plus élevée, surtout avec des ventilateurs centrifuges |
| Bruit | Émis par le haut | Concentré dans une direction, facile à écranter |
| Accès aux équipements mécaniques | En hauteur | Depuis la base |
Avantages et inconvénients du tirage induit et du tirage forcé
Aucune des deux configurations n’est supérieure sur tous les plans. Le tirage induit l’emporte en consommation énergétique et en maîtrise de la recirculation. Le tirage forcé l’emporte en protection des équipements mécaniques, en maîtrise du bruit et en facilité de maintenance. Le choix dépend de ce qui compte le plus dans chaque installation.
Tirage induit
Il présente trois avantages :
- Consommation du ventilateur plus faible.
- Répartition de l’air plus homogène dans le remplissage.
- Risque de recirculation plus faible, grâce au refoulement vertical à vitesse plus élevée.
Il présente deux inconvénients. Le ventilateur travaille dans le flux d’air saturé, ce qui impose des matériaux résistants à la corrosion. Et les équipements mécaniques se trouvent en hauteur, ce qui exige des plateformes et des accès sécurisés pour chaque inspection.
Tirage forcé
Il présente quatre avantages :
- Moins d’usure des équipements mécaniques, car le ventilateur travaille avec de l’air sec.
- Bruit concentré dans une seule direction, ce qui facilite l’installation d’écrans acoustiques.
- Accès au ventilateur et au moteur depuis la base, sans travaux en hauteur.
- Possibilité d’installation en intérieur ou avec des gaines, lorsqu’il est équipé de ventilateurs centrifuges.
Il présente deux inconvénients. Le ventilateur demande généralement plus de puissance, surtout s’il est centrifuge. Et la vitesse de refoulement plus faible augmente le risque de recirculation, c’est-à-dire le retour de l’air chaud rejeté par les entrées d’air. C’est pourquoi l’emplacement est particulièrement important, comme nous l’expliquons dans l’emplacement des tours de refroidissement.
L’écart de consommation peut être réduit grâce à la régulation du ventilateur :
- Torraval Control System (TCS) : ajuste la vitesse du ventilateur en fonction de la température ambiante. Lors de la rénovation d’une tour à tirage forcé en Cantabrie, il permet jusqu’à 20 % d’économies d’énergie.
- Moteurs à aimants permanents : peuvent réduire la consommation jusqu’à 30 % par rapport aux moteurs traditionnels, et suppriment en outre le besoin de réducteurs et de transmissions.
Quand choisir chaque configuration
La tour de refroidissement à tirage induit convient généralement lorsque la priorité est la consommation énergétique et la performance thermique, en particulier sur des sites dégagés où le refoulement vertical se disperse sans interférence. Le tirage forcé est le choix naturel en environnement agressif, en présence de contraintes acoustiques ou lorsque l’on souhaite accéder aux équipements mécaniques depuis la base. Dans les deux cas, la décision fait partie du dimensionnement de l’installation.
La série CTFP de Torraval, à tirage forcé, répond aux besoins d’industries exigeantes comme la sidérurgie ou la papeterie. Onze tours CTFP équipent le complexe métallurgique d’Atlantic Copper à Huelva. En Cantabrie, un client a remplacé sa tour à tirage forcé installée en 1993 par une CTFP de même technologie.
Quel que soit le type de tirage, les installations à plusieurs cellules apportent une flexibilité opérationnelle :
- Gijón : dans une usine sidérurgique, l’isolement des cellules permet de maintenir la production pendant la maintenance.
- Séville : dans une usine de transformation d’olives, une tour à deux bassins indépendants, un par cellule, et deux variateurs de fréquence refroidit séparément deux procédés différents.
Le type de tirage se décide en même temps que le débit, la charge thermique, la qualité de l’eau et la température humide, comme nous le détaillons dans notre article sur le dimensionnement de la tour de refroidissement.
Questions fréquentes sur le tirage induit et le tirage forcé
Que signifie tirage induit ?
Le tirage induit signifie que le ventilateur de la tour de refroidissement est situé au refoulement, en partie haute, et aspire l’air à travers le remplissage au lieu de le pousser depuis l’entrée. Le ventilateur crée une dépression à l’intérieur de la tour, qui fait entrer l’air extérieur par les ouïes latérales ou inférieures. C’est l’une des deux dispositions du tirage mécanique, avec le tirage forcé. Il peut être associé à des courants croisés ou à un contre-courant.
Quelle est la différence entre le tirage induit et le tirage forcé ?
La différence tient à la position du ventilateur. En tirage induit, il est en partie haute et extrait l’air chaud et humide. En tirage forcé, il est à la base et pousse l’air sec vers le remplissage. Le tirage induit consomme généralement moins d’énergie et présente un risque de recirculation plus faible. Le tirage forcé protège mieux les équipements mécaniques de l’humidité, concentre le bruit dans une direction et facilite la maintenance depuis la base.
Quelle est la différence entre tirage forcé et tirage naturel ?
Le tirage forcé utilise des ventilateurs pour faire circuler l’air dans la tour. Le tirage naturel n’a pas de ventilateur : l’air circule grâce à la différence de densité entre l’air chaud intérieur et l’air extérieur, au moyen d’une grande cheminée. Selon le guide technique du ministère espagnol de la Santé (en espagnol), les tours à tirage naturel sont utilisées presque exclusivement dans les grandes industries et les centrales de production d’électricité, qui doivent refroidir des débits d’eau très importants.
Qu’est-ce que la recirculation dans une tour de refroidissement ?
La recirculation est le retour de l’air chaud et humide rejeté par la tour vers ses propres entrées d’air. Elle élève la température de l’air qui entre dans le remplissage et réduit la performance thermique de l’équipement. Les tours à tirage induit présentent un risque plus faible, car elles rejettent l’air verticalement à vitesse plus élevée. Pour toute tour, l’emplacement est déterminant : la distance aux murs, aux bâtiments et aux structures voisines doit permettre à l’air rejeté de se disperser.
Une configuration qui se définit à partir des données du procédé
Choisir entre une tour de refroidissement à tirage induit ou à tirage forcé a des conséquences sur la consommation, la maintenance et l’intégration dans l’usine pendant toute la durée de vie de l’équipement. Torraval analyse chaque procédé et chaque site avant de recommander une configuration.
Si vous étudiez une nouvelle installation ou le remplacement d’une tour existante, contactez notre équipe technique.